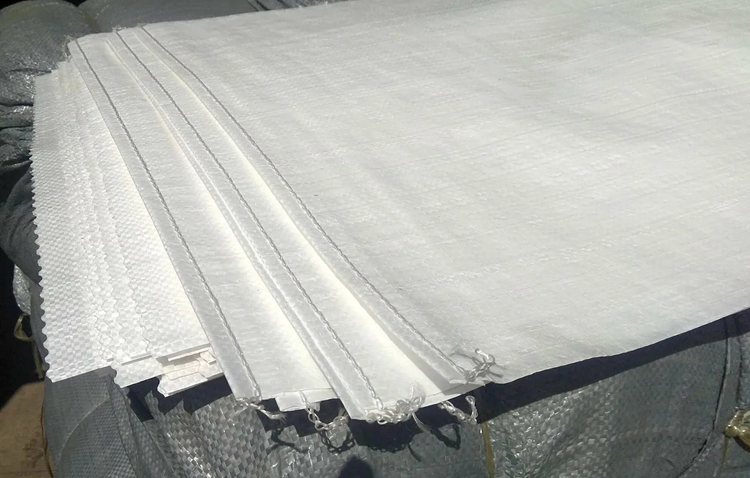
Производство полипропиленовых (ПП) мешков – это технологическая цепочка, в которой качество сырья, стабильность оборудования и точность настроек напрямую определяют прочность, внешний вид и срок службы готовой упаковки.
Чтобы получить мешки с заданной грузоподъёмностью и устойчивостью к разрыву, важно заранее продумать состав сырья, тип нити, параметры плетения и способ формирования мешка.
Ниже перечислены ключевые компоненты и этапы, которые требуются для запуска линии: от гранул полипропилена и подготовки рецептуры до ткачества, пошива, печати и контроля качества. Для расширения представления о технологических вариантах и комплектациях оборудования можно использовать фразу: больше информации про производство мешков на https://womanchoice.net/chto-nuzhno-dlya-proizvodstva-pp-meshkov.html
Оборудование и производственная линия
Классическая линия состоит из узлов, которые превращают гранулы в тканое полипропиленовое полотно, а затем – в готовые мешки нужного размера. Важно обеспечить синхронизацию по производительности между этапами, иначе будут простои или накопление полуфабриката.
Ключевые агрегаты
- Экструдер для плоской нити – расплавляет гранулы, формирует плёнку/ленту и режет на полосы; задаёт базовое качество нити.
- Линия вытяжки и термофиксации – ориентирует полимер, повышает прочность ленты, стабилизирует ширину и толщину.
- Намотчики/бобинники – формируют бобины для ткацких станков, важны равномерная намотка и натяжение.
- Круглоткацкие станки (или плоскоткацкие) – производят рукавное полотно или ткань, определяют плотность и структуру переплетения.
- Ламинационная линия (если требуется) – наносит слой PP/PE для влагозащиты и печати.
- Печатное оборудование – флексопечать по полотну или по готовому мешку, одно- и многокрасочные решения.
- Резка, формирование и пошив – автоматы нарезки по длине, клапанные/открытые мешки, одинарный или двойной шов, подгибка, усиления.
- Пресс/упаковщик – формирование кип, стяжка, маркировка партии.
Инженерные требования и условия цеха
- Электроснабжение с запасом по мощности и качеством сети (особенно для экструдера и нагревателей).
- Вентиляция и вытяжка в зоне экструзии, ламинации и печати.
- Компрессорное хозяйство (пневматика, очистка, продувка), при необходимости – осушение воздуха.
- Склад сырья и склад готовой продукции с контролем пыли, влажности и логистикой по партиям.
- Калибровка и обслуживание узлов: фильеры, ножи, ролики, нагреватели, датчики натяжения.
Контроль качества и параметры, которые измеряют
Чтобы мешки стабильно выдерживали заявленную нагрузку и не рвались на швах, контроль качества встроен в процесс и подтверждается испытаниями готовой продукции.
- Плотность полотна (г/м?) и равномерность плетения.
- Линейная плотность нити и стабильность толщины ленты.
- Прочность на разрыв и сопротивление раздиранию.
- Качество шва (прочность, отсутствие пропусков, стабильность стежка).
- Геометрия мешка (ширина, длина, допуски, ровность реза).
- Адгезия ламинации и стойкость печати (если применяются).
Итог: для производства ПП мешков нужны качественные полипропиленовые гранулы и добавки, комплект оборудования от экструзии до пошива, инженерная инфраструктура цеха и регулярный контроль параметров нити, полотна и швов. При грамотной настройке линии можно выпускать мешки под разные отрасли – от сельского хозяйства до строительных и химических материалов.
Итоги: сырьё и требования к полипропиленовой грануле для мешкотары
Качество ПП мешков в значительной степени задаётся не на ткацком станке, а на уровне сырья: стабильность гранулы определяет, насколько предсказуемо пройдёт экструзия, вытяжка ленты и дальнейшее формование полотна. Поэтому выбор марки полипропилена и контроль параметров гранулы – базовое условие для получения прочной, ровной и технологичной мешкотары.
Оптимальный результат достигается при использовании гранулы с подтверждённой спецификацией, прослеживаемым происхождением и стабильными поставками, а также при соблюдении требований к чистоте, влажности и совместимости добавок. Это снижает процент брака, упрощает настройку оборудования и удерживает характеристики мешка в заданных допусках от партии к партии.
Что обязательно контролировать
- Показатель текучести расплава (ПТР/MFR) – должен быть стабильным от партии к партии и соответствовать выбранной технологии (плоскощелевая экструзия ленты, вытяжка, ориентация).
- Однородность гранулы – минимальные колебания по гранулометрии и насыпной плотности для равномерной подачи и плавления.
- Чистота – отсутствие посторонних полимеров, пыли, включений, металломагнитных примесей, которые вызывают обрывы ленты и дефекты полотна.
- Влажность – гранула должна поступать и храниться в условиях, исключающих увлажнение и конденсат, чтобы не провоцировать пористость, нестабильность экструзии и ухудшение прочности.
- Термоокислительная стабильность – наличие и корректность антиоксидантного пакета для устойчивой переработки без деградации.
- Добавки под задачу: УФ-стабилизатор для наружного хранения, антислип/антиблок для работы с пленочными слоями/вкладышами, краситель и его совместимость с базовой маркой.
- Совместимость с вторичным сырьём (если используется) – фиксированная доля, сортность, фильтрация расплава и единая рецептура, чтобы не «плавали» прочность и вытяжка ленты.
- Закрепите спецификацию на гранулу (ключевые параметры, допуски, требования к упаковке и хранению) и согласуйте её с поставщиком.
- Организуйте входной контроль каждой партии: идентификация марки, проверка критичных показателей и отсев партий с отклонениями.
- Стабилизируйте рецептуру (база + добавки + возможная доля вторички) и меняйте её только по регламенту, фиксируя результат на готовом мешке.
- Контролируйте условия хранения – закрытая тара, защита от влаги и загрязнений, принцип FIFO, отдельные зоны для первички/вторички и красителей.