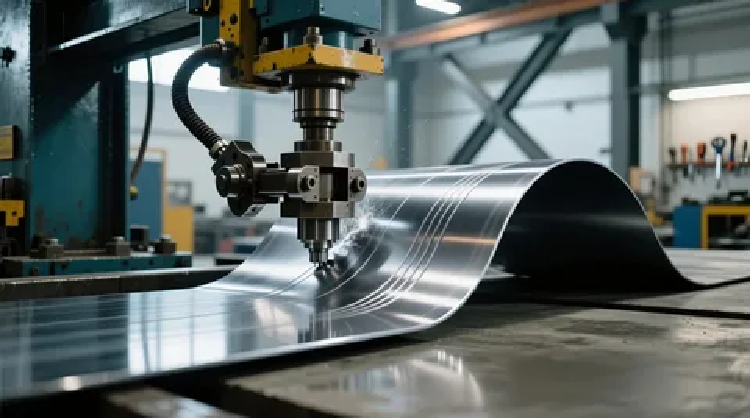
Гибка металла – это процесс пластической деформации заготовки без снятия стружки, при котором материал приобретает заданный угол, радиус или профиль.
Метод применяется при изготовлении корпусов, кронштейнов, кожухов, панелей, элементов каркасов и множества других деталей, где важны точность геометрии и повторяемость.
Качественный результат достигается сочетанием правильно выбранной технологии, корректных расчетов и соблюдения правил подготовки материала. Особенно это актуально, когда требуется гибка металла на заказ для серийных или ответственных изделий, где отклонения по углу, радиусу и линейным размерам недопустимы.
Основы технологии гибки
При гибке внешние слои металла растягиваются, внутренние – сжимаются, а между ними проходит нейтральный слой, длина которого меняется минимально. Из-за этого после операции меняется развертка детали: для точного раскроя учитывают припуск на гиб (bend allowance) и/или вычет на гиб (bend deduction).
Способы гибки и оборудование
- V-образная гибка на листогибочном прессе – наиболее распространенный метод для листового металла; применяется воздушная гибка, прижим (bottoming) или чеканка (coining) в зависимости от требований к точности и радиусу.
- Гибка по радиусу (вальцовка) – формирование цилиндров, конусов и дуг на трех- или четырехвалковых вальцах.
- Ротационная гибка – уменьшает риск царапин на декоративных поверхностях и подходит для тонколистовых материалов.
- Гибка труб и профилей – выполняется трубогибами с дорном или без дорна; важен контроль овальности и складкообразования.
Ключевые параметры процесса
- Толщина и марка материала – влияют на усилие, минимальный радиус и величину пружинения.
- Внутренний радиус гиба – определяет риск трещин и внешний вид; слишком малый радиус повышает вероятность надрывов.
- Ширина раскрытия матрицы (V-матрицы) – влияет на усилие и формируемый радиус при воздушной гибке.
- Угол гиба и пружинение – после разгрузки металл частично возвращается; для компенсации задают перегиб (overbend).
- Направление проката – гиб поперек направления прокатки обычно переносится лучше, чем вдоль, особенно для жестких и высокопрочных сталей.
Определение радиуса изгиба по толщине и марке материала: итог
Радиус изгиба нельзя выбирать «по привычке»: он напрямую зависит от толщины листа, пластичности марки, направления относительно проката и требуемого качества (трещиностойкость, точность, внешний вид). Чем материал прочнее и менее пластичен, тем больше должен быть внутренний радиус, особенно при изгибе поперёк волокон.
Практически удобнее оперировать соотношением Rвн ? k·t, где t – толщина, а k – коэффициент, зависящий от материала и условий. Окончательное значение уточняют пробным гибом и проверкой отсутствия микротрещин, а также учитывают пружинение и требования конструкторской документации.
Ключевые правила выбора минимального радиуса
- Толщина: при увеличении t минимальный радиус растёт пропорционально.
- Марка и состояние: мягкие (отожжённые) материалы гнутся на меньших радиусах; закалённые/нагартованные требуют большего Rвн.
- Направление проката: гиб поперёк прокатки обычно допускает меньший радиус, чем гиб вдоль, где выше риск трещин по волокнам.
- Метод гибки: воздушная гибка даёт большее пружинение и чаще требует корректировок; при гибке в штампе риск надрыва выше при слишком малом радиусе.
- Качество кромки: заусенцы, насечки и грубая резка увеличивают вероятность трещин – радиус следует увеличить или подготовить кромку.
- Определите t и точную марку/состояние материала (отожжённый, нагартованный, термообработанный).
- Выберите стартовое значение по правилу Rвн = k·t с учётом направления проката.
- Скорректируйте радиус по условиям: метод гибки, требуемый класс поверхности, наличие отверстий/прорезей рядом с линией гиба.
- Выполните пробный гиб и контроль: отсутствие трещин, стабильность угла после пружинения, повторяемость.
- Зафиксируйте подтверждённый минимально допустимый Rвн в техпроцессе и применяйте его серийно.
Итог: минимальный радиус изгиба корректно определяется как функция толщины и пластичности конкретной марки, а не как универсальная величина. Надёжный результат даёт сочетание расчётного ориентира Rвн ? k·t, учёта направления проката и обязательной технологической проверки пробным гибом.