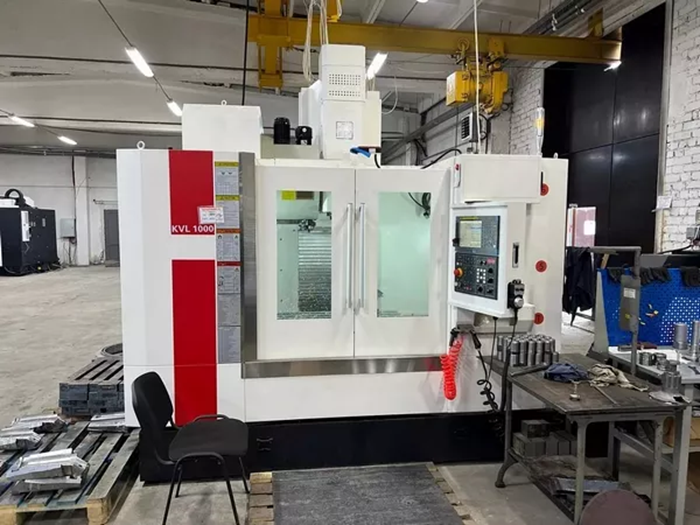
Вертикальные фрезерные обрабатывающие центры (ВФОЦ) – это универсальные станки с числовым программным управлением, в которых шпиндель расположен вертикально, а обработка ведется фрезами, сверлами, расточными и резьбонарезными инструментами.
Они предназначены для точного и повторяемого изготовления деталей из металлов и пластмасс, обеспечивая высокую производительность за счет автоматической смены инструмента и стабильной геометрии.
Такие центры применяются от единичного производства до серийного выпуска: в машиностроении, приборостроении, авиакосмической отрасли, изготовлении пресс-форм и штампов, а также в сервисных и ремонтных цехах. При необходимости быстро оснастить участок можно купить станок на https://i-machine.ru/catalog/frezernyie-stanki-i-czentryi/vertikalnie/, ориентируясь на габариты деталей, материал и требуемую точность.
Конструктивные особенности и ключевые узлы
Типичный ВФОЦ включает станину, колонну, вертикальный шпиндельный узел, стол и систему приводов по осям. Рабочая зона закрывается кожухами, а стружка и СОЖ отводятся через транспортеры или шнеки. Жесткость конструкции и качество направляющих определяют виброустойчивость, чистоту поверхности и ресурс инструмента.
- Шпиндель: мощность, диапазон оборотов и тип конуса (например, BT/ISO/HSK) влияют на производительность и ассортимент оснастки.
- Система ЧПУ: отвечает за интерполяцию, компенсации, циклы сверления/резьбы, управление магазином инструмента и периферией.
- Магазин инструмента: карусельный или цепной, определяет скорость переналадки и количество позиций.
- Оси: классическая схема X/Y/Z; добавление 4-й и 5-й оси расширяет возможности по сложной обработке.
Как выбрать подходящий ВФОЦ
Выбор зависит от максимальных габаритов детали и массы заготовки, требуемой точности, материалов и планируемой номенклатуры. Важно учитывать размер стола и ходы по осям, мощность и характеристики шпинделя, емкость магазина, наличие 4/5 оси, систему подачи СОЖ и способы удаления стружки.
- Под задачу: для алюминия и форм – приоритет оборотов и динамики; для сталей – момент и жесткость.
- Под точность: качество направляющих, шарико-винтовых передач, термостабилизация и датчики.
- Под поток: автоматизация (паллеты, измерение инструмента/детали) повышает стабильность и снижает простой.
Конструктивные форм?факторы вертикальных VMC: консольные, портальные, стойка?станина
Выбор форм?фактора вертикального обрабатывающего центра определяет не только габариты и компоновку, но и уровень жесткости, динамику осей, удобство автоматизации и стабильность геометрии в длительных циклах. На практике «тип конструкции» напрямую влияет на то, какие материалы и операции будут экономически оправданны: от скоростного фрезерования алюминия до силовой обработки сталей и чугуна.
Ключевая логика выбора проста: чем выше требования к жесткости, точности под нагрузкой и предсказуемости на больших деталях, тем более «замкнутой» и массивной должна быть силовая схема. Ниже – итоговое сопоставление трех распространенных форм?факторов VMC: консольных, портальных и компоновки «стойка?станина».
Итоговое сравнение и область применения
- Консольные (C?frame, консоль/колонна): компактны и универсальны для мелко? и среднесерийных задач, но чувствительнее к силовым режимам и вылетам инструмента; чаще выбираются для широкого спектра операций при умеренных нагрузках.
- Портальные (gantry/bridge): максимальная устойчивость на крупных столах и при обработке габаритных деталей; лучше держат геометрию на больших перемещениях и при тяжелых режимах, но требуют места и обычно дороже в покупке и внедрении.
- «Стойка?станина» (фиксированный стол/подвижная стойка или замкнутая станина): компромисс между универсальностью и жесткостью; хорошо подходит для стабильной точности в серийном производстве и при повышенных нагрузках, особенно когда важны повторяемость и термостабильность.
- Если приоритет – универсальность и компактность, выбирают консольный VMC, закладывая ограничения по силовым режимам и вылетам.
- Если приоритет – габариты детали и жесткость, рациональнее портальная схема с запасом по массе и устойчивости.
- Если приоритет – повторяемость, стабильность и серия, оптимален вариант «стойка?станина» как более жесткая и предсказуемая база.
Итог: консольные VMC – решение для широкого круга задач при умеренных нагрузках, портальные – для крупногабаритной и тяжелой обработки, «стойка?станина» – для устойчивой точности и серийной эффективности. Правильный выбор форм?фактора снижает риски вибраций, перерасхода времени на подбор режимов и потери точности, обеспечивая требуемую производительность на целевых деталях.